图纸与规格
询价输入
明确材料、尺寸、公差与应用条件
光伏焊带 · 应用与采购
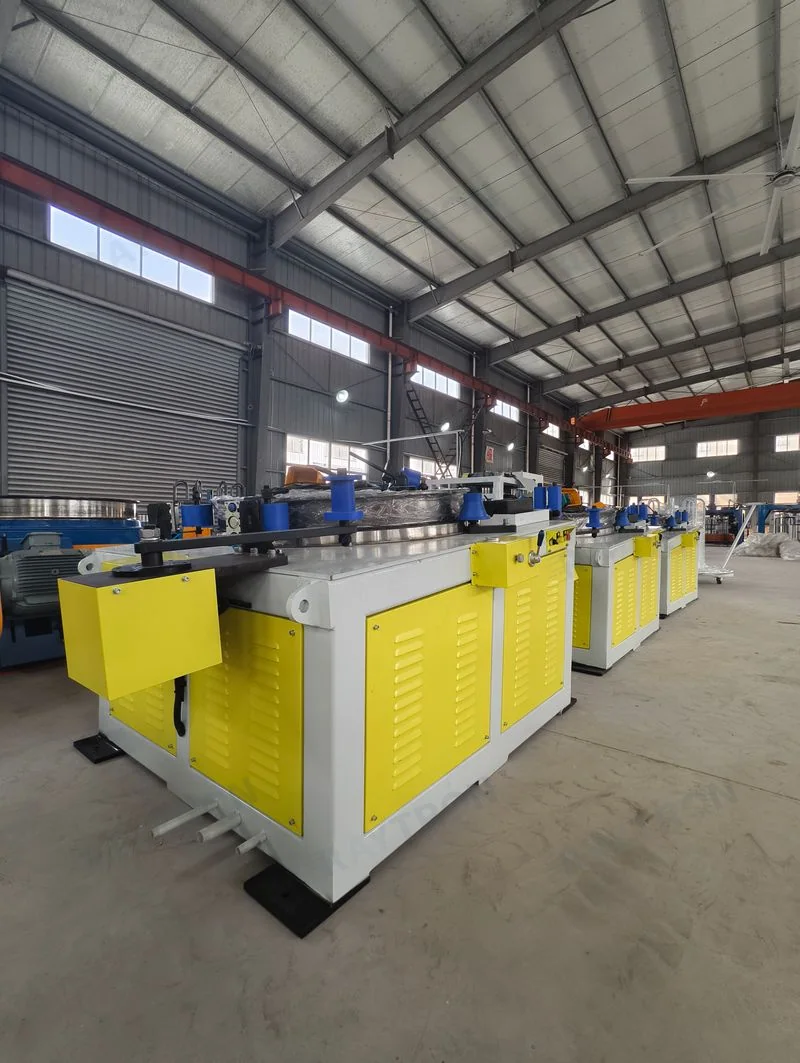
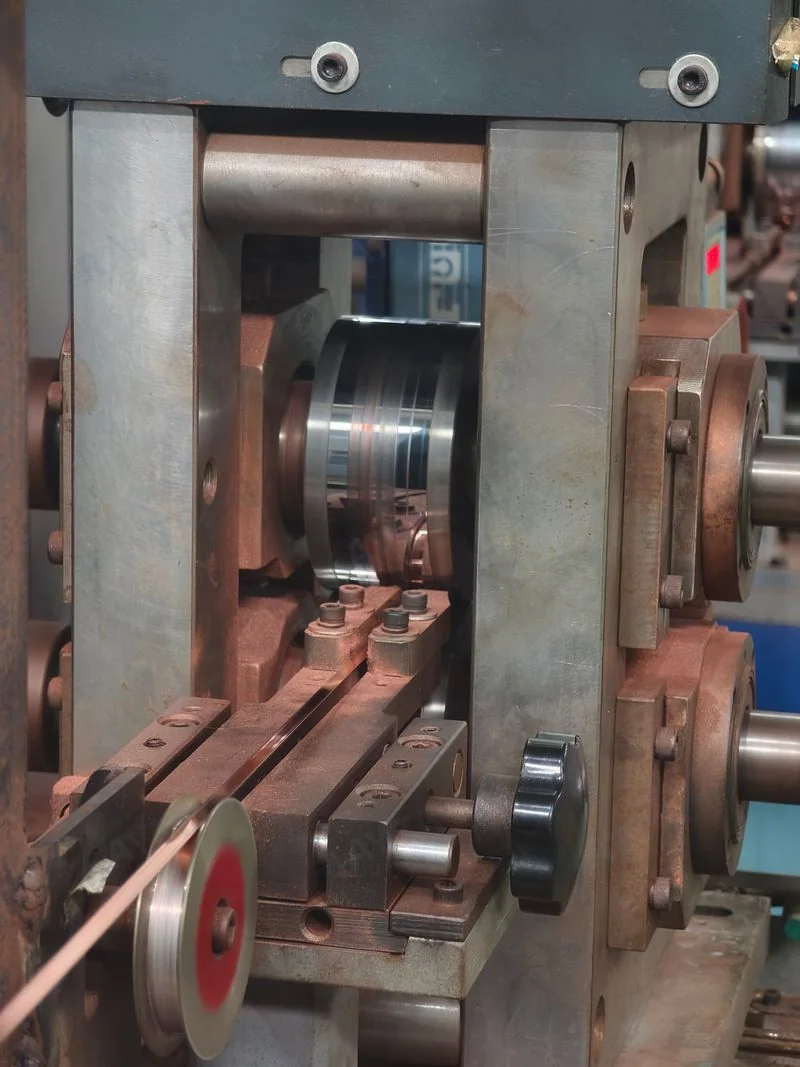
假设:相同矩形基材截面和1公里长度,铜层比例按体积计算。铜密度8.96、铝密度2.70 g/cm³。不含镀层、损耗、加工费或税费。价格使用相同货币单位/kg。
将计算摘要带入询盘 →← 左右滑动查看 →
| 项目 | 规格 | 条件与依据 |
|---|---|---|
| 材料与状态 | 铜铝复合(铜层与铝芯);铜含量注明体积/截面积比或重量比,焊料合金与层厚单独列出 | 铜铝复合 光伏焊带 查看选型与试样检查 |
| 成品尺寸 | 光伏焊带:圆丝注明基材直径、涂层后外径及公差;扁带注明宽度、厚度、圆角及各自公差 | |
| 表面与边缘 | 表面、镀层或涂层体系、层厚、毛刺及成形后验收要求 | |
| 加工与检验 | 电池技术、焊盘或主栅布局、连接设备、焊接窗口与机械要求 | |
| 包装与用量 | 样品数量、单批用量、包装或线轴图、目标日期 |
产品变体
工程选型
从使用工况、成形或连接过程判断材料是否适用,以下各项对应试样检验与验收。
← 左右滑动查看 →
| 判断因素 | 锐创建议 | 询盘前需要确认 |
|---|---|---|
| 尺寸与加工 | 按成品形态检查放线、成形及装配配合,测量口径沿用上方规格表。 | 图纸列明测量位置、状态与各方向公差。 |
| 材料与连接 | 用实际配对材料与连接工艺检查接触或焊点,核对加工后的层结构和表面。 | 表面、镀层或涂层体系、层厚、毛刺及成形后验收要求 |
| 试样验收 | 连接电阻、焊点剥离、试线结果及组件可靠性要求 | 电池技术、焊盘或主栅布局、连接设备、焊接窗口与机械要求 |
采购决策资料
查看与本产品相关的选型说明。
相关产品
连接电阻、焊点剥离、试线结果及组件可靠性要求。焊带替换须按同一电池、连接和封装结构验证;材料检验不能代替组件认证。
请发送尺寸、材料、应用、数量和交付要求,锐创团队将协助确认可制造性和报价。
请说明应用、材料规格、预计用量和交期,我们将据此确认样品与报价所需信息。
明确材料、尺寸、公差与应用条件
验证方法与验收要求按项目确认
检验与追溯要求在采购协议中明确
按规格、包装与用量确认
样品与批量交期分别确认
核对文件对应的主体、产品及有效范围