一、650W级TOPCon:同为0.24 mm,把差异看在组件上
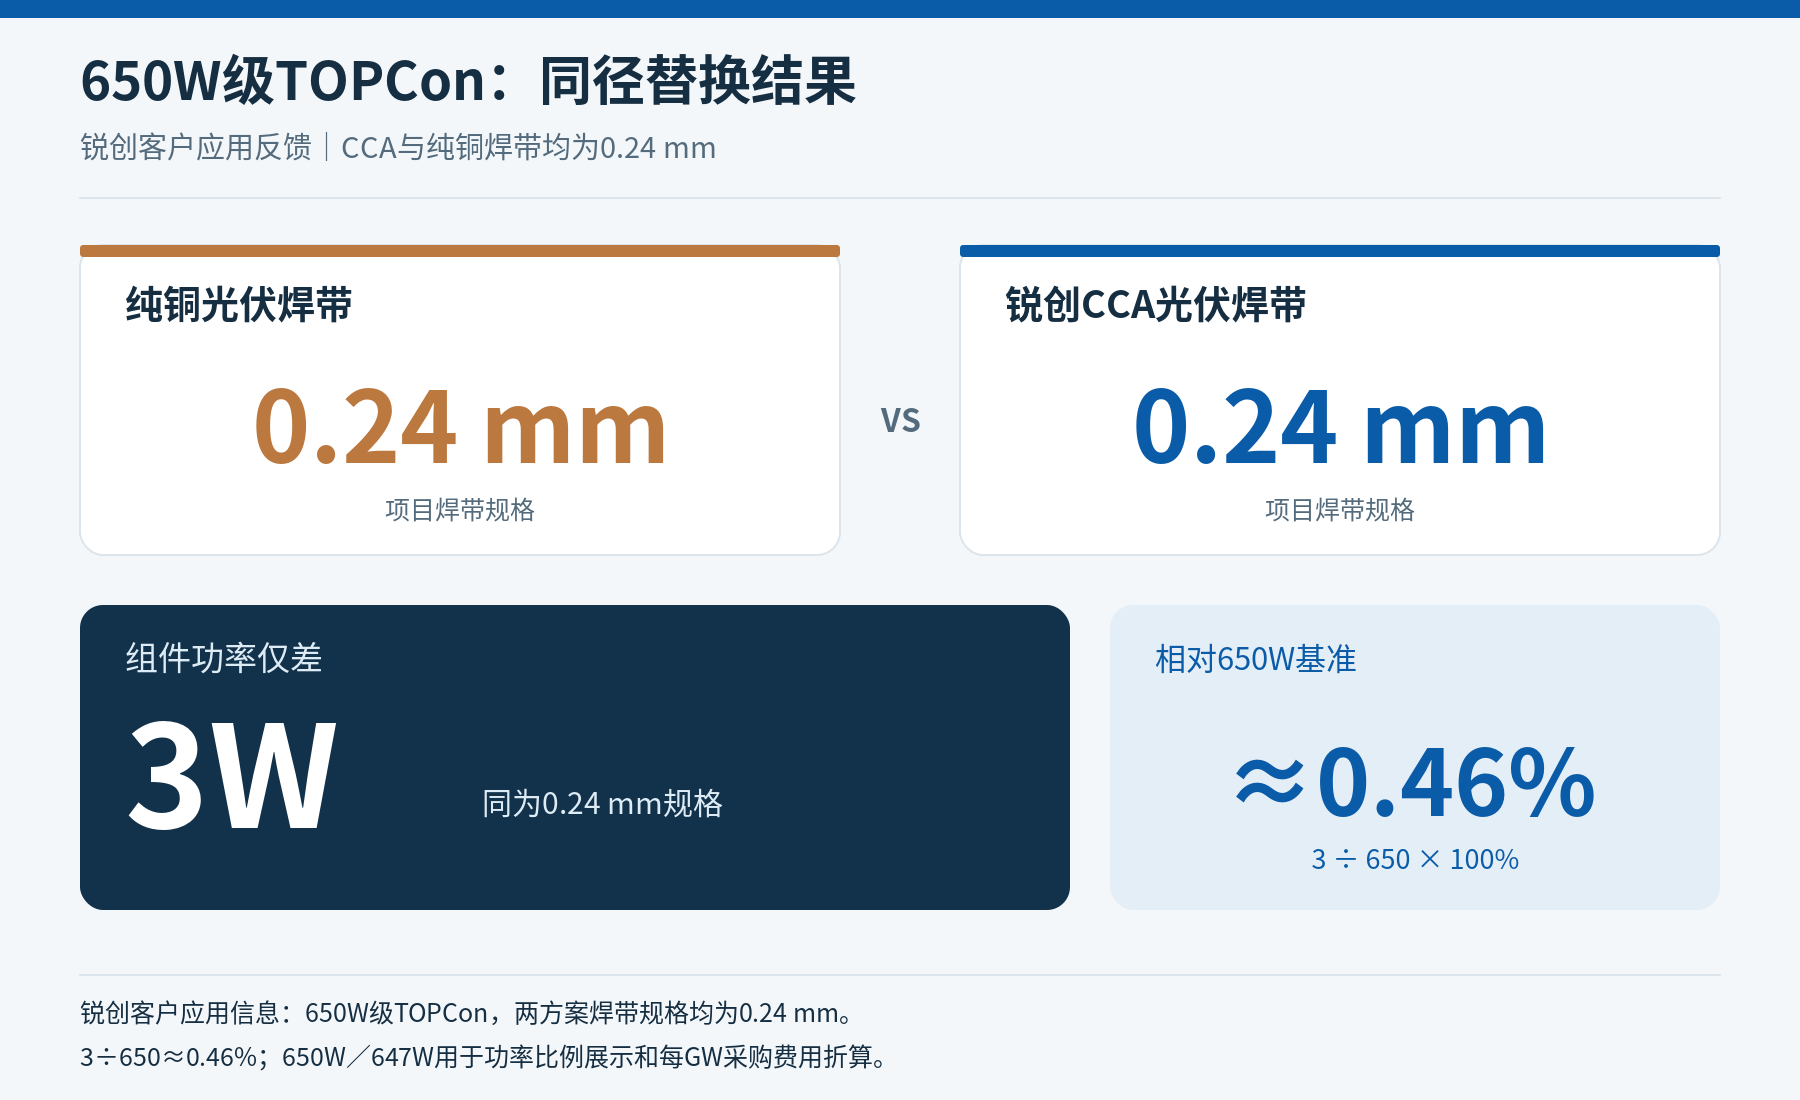
这组应用的价值,在于给组件厂提供了同规格焊带进入组件后的实际输出参照。
| 对比项目 | 纯铜方案 | 锐创CCA方案 |
|---|---|---|
| 组件技术 | TOPCon | TOPCon |
| 焊带规格 | 0.24 mm | 0.24 mm |
| 应用功率结果 | 对照基准 | 相比对照低3W |
| 按650W基准折算 | 650W | 647W |
| 相对功率差 | — | 约0.46% |
650W/647W用于展示3W差值和后文采购计算;具体应用信息为650W级组件、0.24 mm同径焊带及3W功率差。
为什么电导率不同,组件功率仍能保持接近?
焊带的单位长度电阻是一项材料指标,组件功率则是整个电池与互联系统的输出。二者需要通过实际电流路径联系起来。
对单段导体,电阻损耗为P损耗=I²R。组件中的电流沿电池集流、片间连接和串间汇流逐段传输;线径、线数、路径长度和焊点电阻共同决定互联损耗。圆丝外形和封装光路还影响光学表现。Fraunhofer ISE的互联研究也将电学、光学和热机械表现放在一起优化。1
因此,锐创的选型讨论围绕三项实际结果展开:每块焊带费用、组件功率、连续生产表现。 0.24 mm案例提供了明确的起点;其他版型按自己的组件对照数据完成选择。
二、焊带成本怎样从每块,算到每GW?
每块组件:把成品报价换成实际焊带费用
已有项目所替换焊带采购费用降低50%以上,是锐创CCA焊带最直接的采购价值。 比较时将互连焊带和汇流带分项计价,再按计划替换的范围汇总。
每米焊带价格=成品报价(元/kg)× 成品米重(kg/m)
每块焊带采购费用=Σ(各规格每米价格 × 每块对应采购长度)
单块焊带降本比例=1-CCA方案费用 ÷ 纯铜方案费用
成品报价采用同一税运和交付条件;已包含焊料层的报价直接进入计算。采购长度采用统一的损耗处理口径,让报价与生产实际消耗接得上。
只看元/kg,会漏掉单位长度重量的优势。把元/m、元/块和元/GW放在同一张采购表上,才看得到真实替换价值。
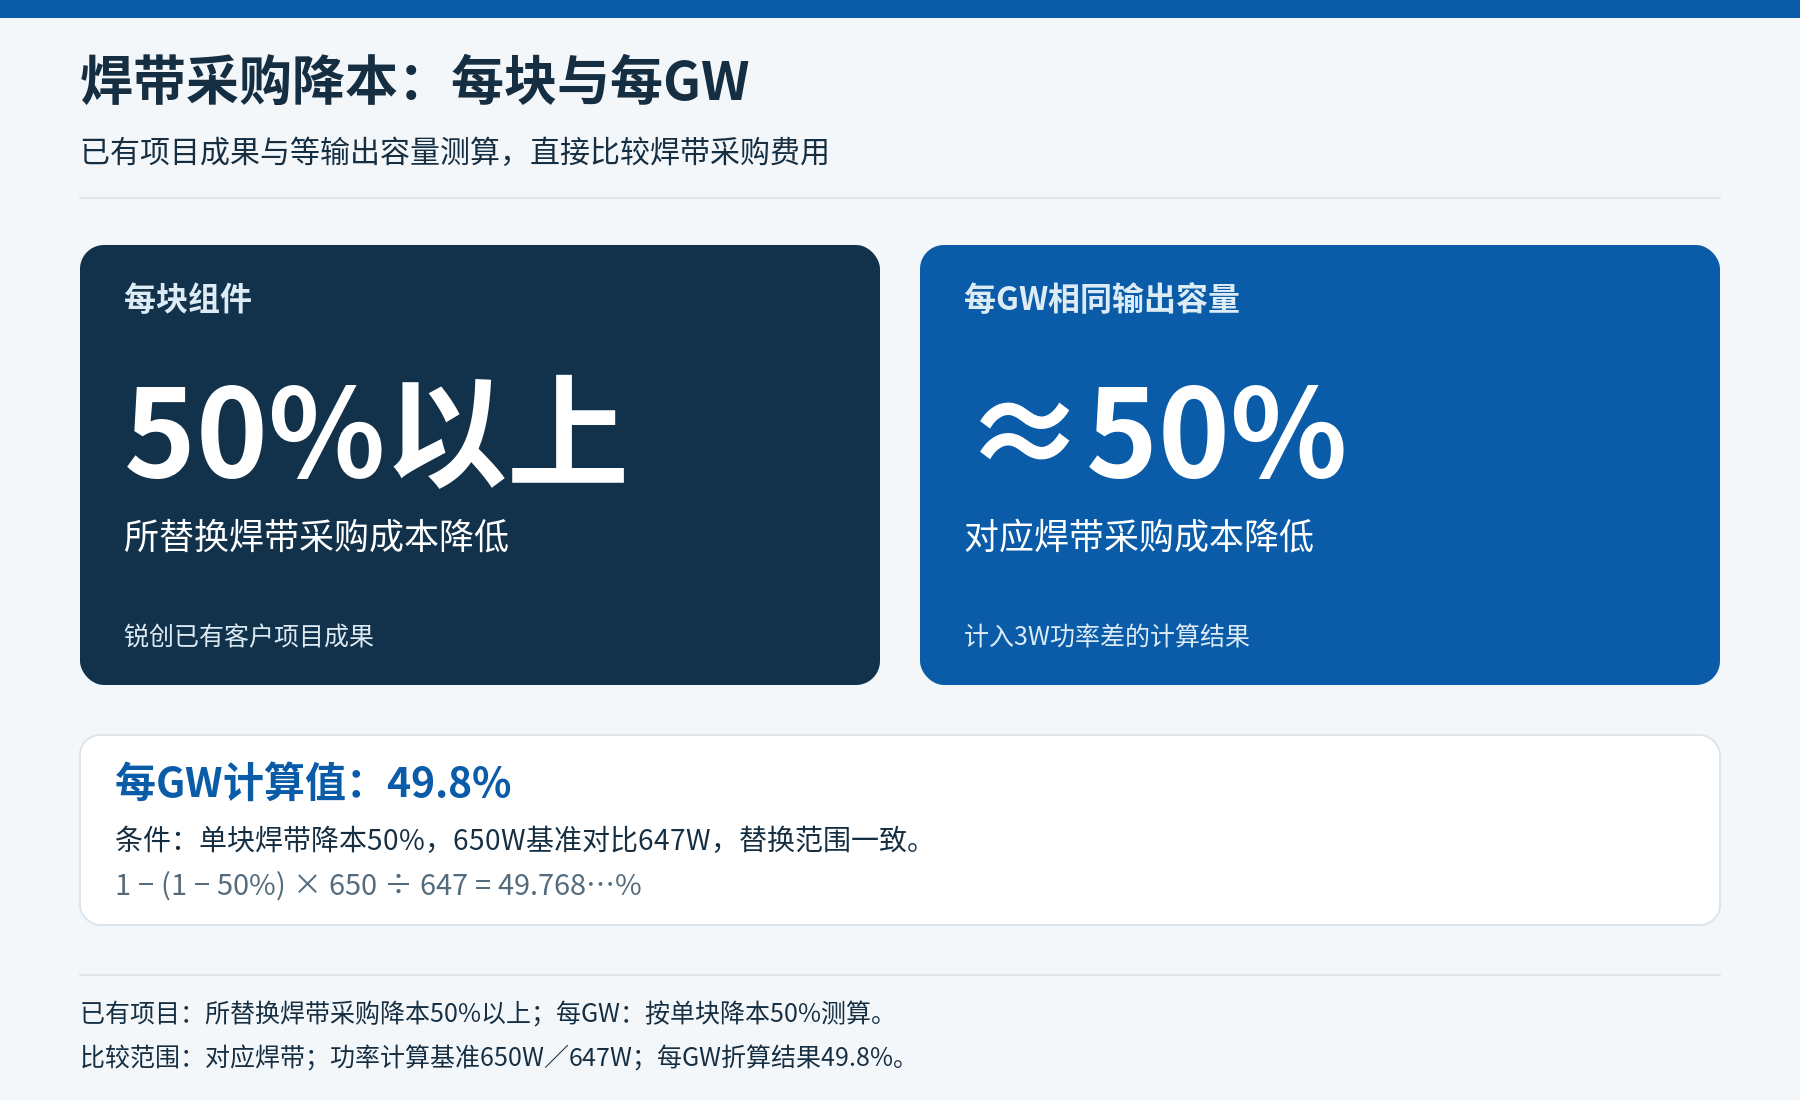
每GW:计入3W功率差,焊带采购优势仍约为50%
以单块被替换焊带费用降低50%为预算输入,组件功率采用650W与647W。相同1GW组件输出容量下,计算自动计入CCA方案所需组件数量的增加:
每GW焊带降本比例=1-(1-单块降本比例)× 纯铜方案功率 ÷ CCA方案功率
                 =1-0.50 × 650 ÷ 647
                 =49.768…% ≈ 49.8%
| 采购比较 | 纯铜方案 | CCA方案 |
|---|---|---|
| 单块所替换焊带费用指数 | 100 | 50 |
| 单块功率计算基准 | 650W | 647W |
| 对应1GW的组件数量 | 约153.85万块 | 约154.56万块 |
| 每GW对应焊带费用指数 | 100 | 50.23 |
| 每GW对应焊带采购降幅 | — | 49.8%,约50% |
这使采购团队可以直接回答:把功率差对应的采购数量也算进去,焊带预算还能节省多少? 在上述输入下,答案仍然是约一半。
本项预算仅核算焊带采购。组件整体经济性另表计入电池、玻璃、边框、加工及功率档位的变化;两项账目各有清楚的费用范围。
三、铝芯、铜层、焊料层:把材料放在最能发挥作用的位置
锐创铜包铝光伏焊带以铜铝复合基材承担导电,用外层焊料完成连接。铝芯降低密度和铜用量,连续铜层提供铜质表面,焊料层匹配实际连接工艺。
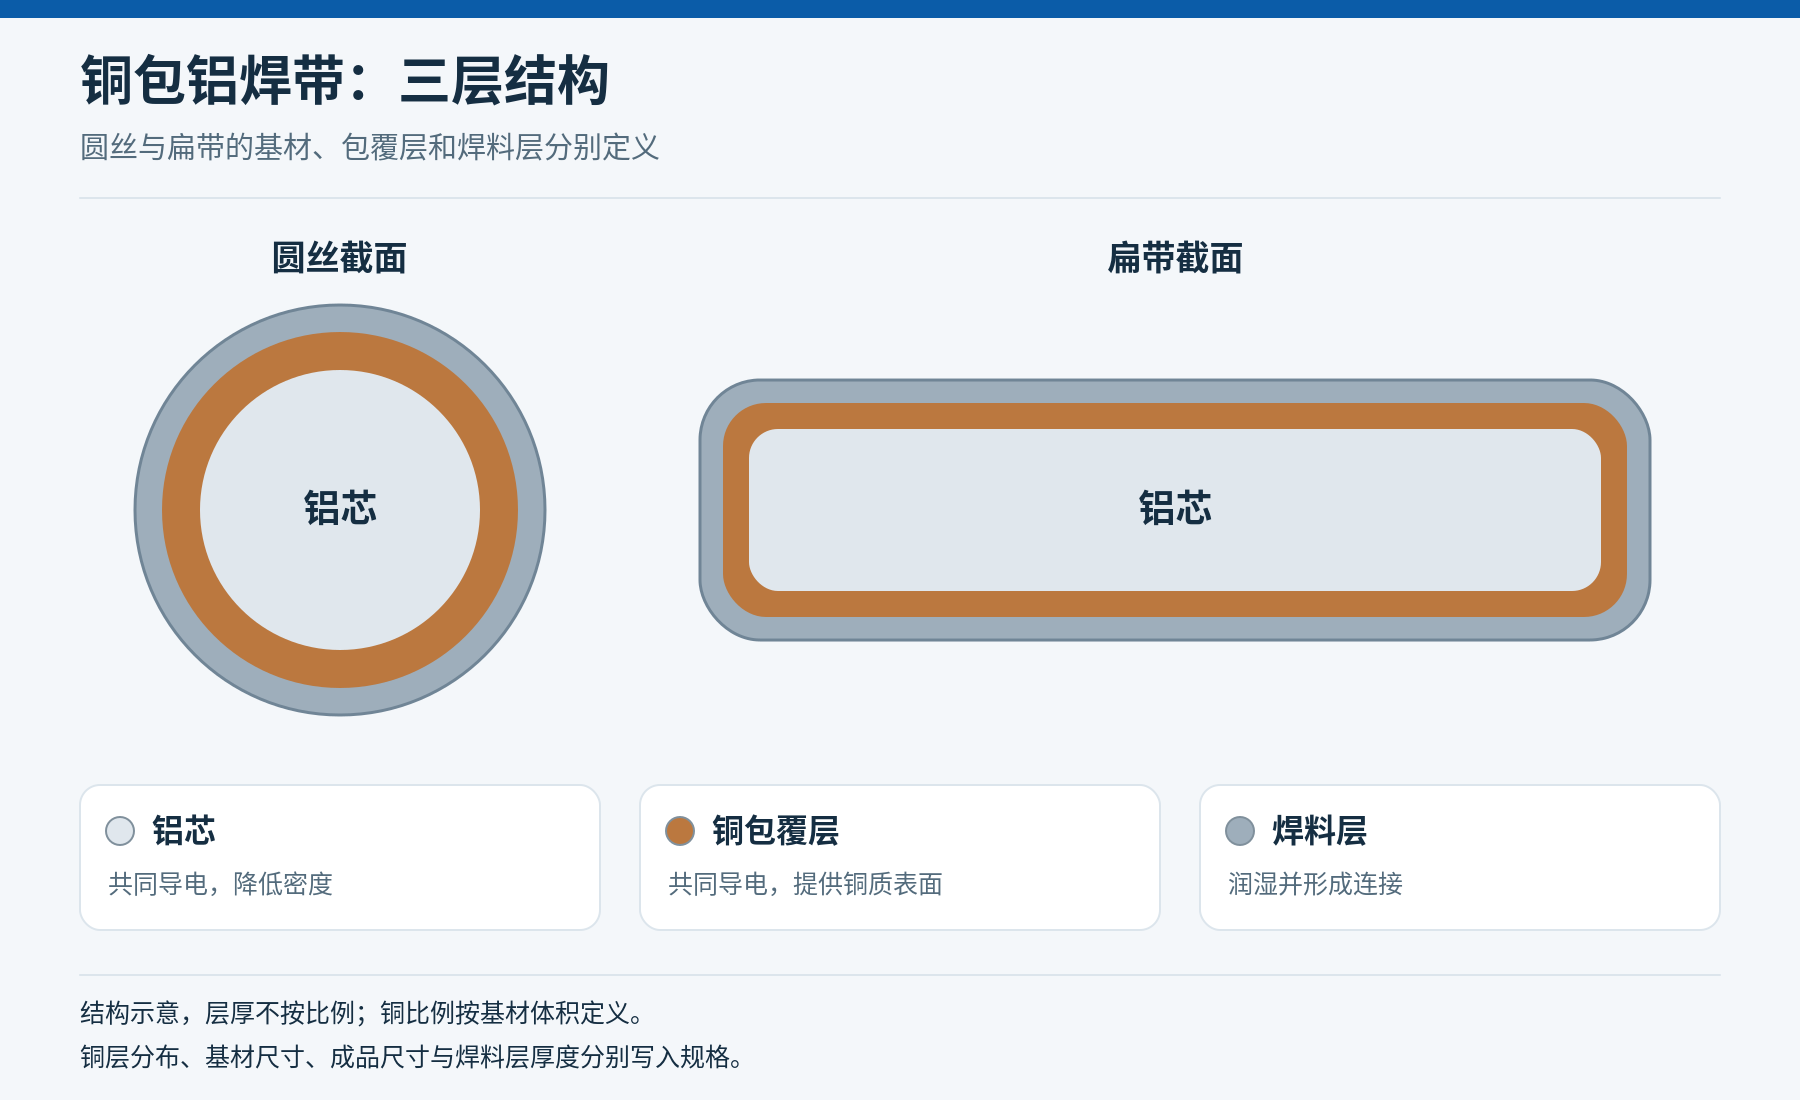
结构示意,层厚不按比例。铜比例按基材体积定义,焊料成分和层厚另行标注。
| 结构 | 作用 | 规格落点 |
|---|---|---|
| 铝芯 | 提供主体截面,与铜层共同导电,降低基材密度 | 芯材、电阻、截面和加工状态 |
| 铜包覆层 | 参与导电,提供连续的铜质表面 | 铜体积比、周向或边角分布、局部最薄层厚、结合状态 |
| 焊料层 | 润湿连接表面并形成焊点 | 合金、层厚、均匀性、实际焊接曲线 |
对圆丝,规格单同时写清基材直径和涂层后的成品外径;对扁带,写清宽、厚、圆角及表面要求。这样,采购报价、串焊设备设定和来料检验使用同一套尺寸语言。
铜包铝焊带的优势,来自层比、尺寸、电阻和表面连接的共同设计。铜比例是结构输入,组件功率与产线结果是最终选择依据。
四、锐创的专业度,体现在能把哪些参数一起做好
锐创的材料配合贯穿铜铝包覆、拉拔、精密成形、退火、表面处理与卷绕。对组件厂而言,重点是让约定的焊带规格能够进入实际生产,并在后续批次中保持一致。
| 制造控制 | 具体关注什么 | 对组件生产的价值 |
|---|---|---|
| 铜层与结合 | 整体铜比例、局部薄区、边角或周向分布,成形后的表面与界面 | 将连续铜质表面落实到实际连接部位 |
| 尺寸与电阻 | 基材/成品尺寸、圆度或宽厚、规定温度下的mΩ/m | 让每米材料与组件电气预算对应 |
| 退火与机械状态 | 屈服行为、伸长、回弹和成形状态 | 配合送料、跨片弯曲与电池片受力 |
| 焊料与连接窗口 | 焊料合金、厚度、润湿、实际受热曲线 | 匹配电池金属化与串焊工艺 |
| 卷绕与交付 | 线轴、排线、张力、接续约定和批次标识 | 支持连续放线、定位和重复采购 |
尺寸与电阻一起看,才有有效的来料指标
一个简单的几何关系就能说明原因:圆形基材直径减少2%,截面积减少3.96%;在电导率不变时,每米电阻增加约4.12%。 因而细线焊带的尺寸与电阻应成对记录,而不是分别看两个合格勾选框。
焊点记录失效位置,调试才能找到原因
剥离力需要和断裂位置一起看:焊料界面、金属化层、导体或电池片,对应不同的材料与工艺调整。试线同时记录润湿、接头电阻和温度曲线,能更快定位应调整的环节。1
锐创与客户讨论的是“这条线怎样稳定用于这款组件”,而不只是“这一公斤线卖多少钱”。
五、BC、TOPCon与汇流带,按实际连接位置选型
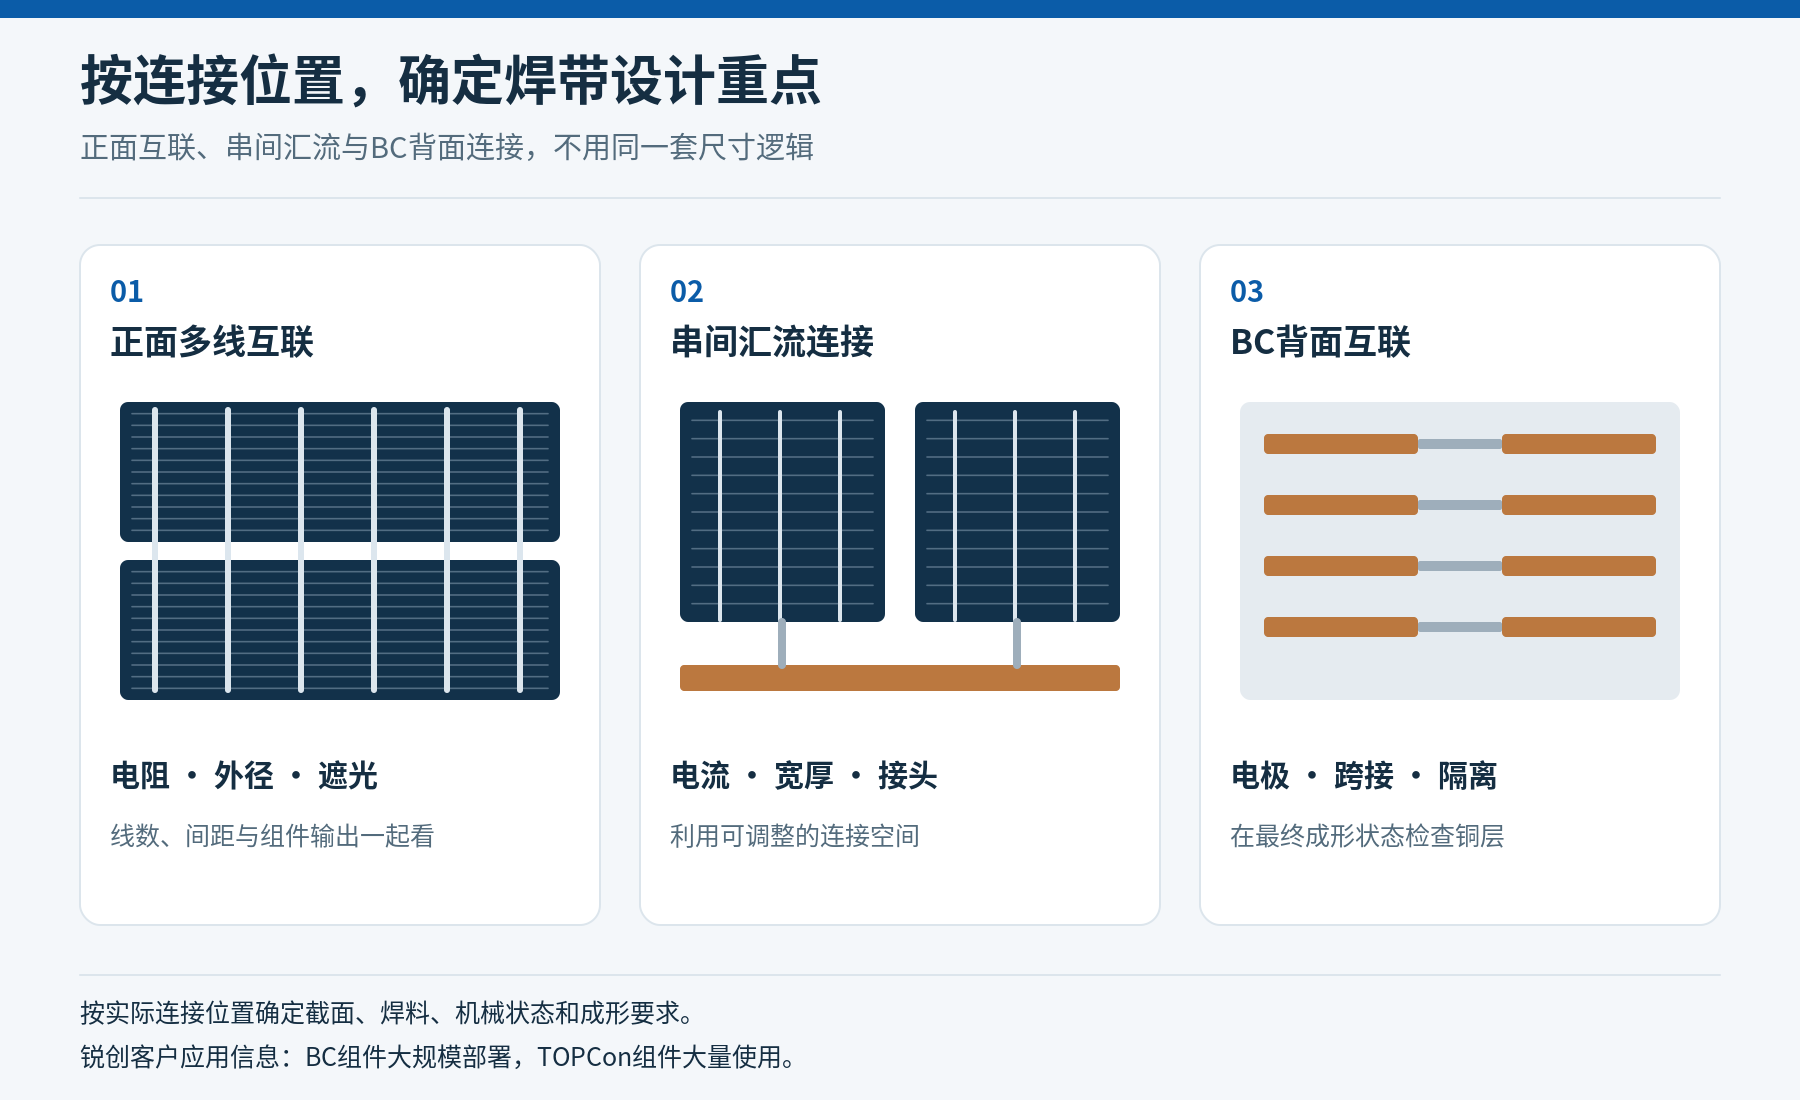
连接位置示意;具体尺寸、根数和电路由组件设计确定。
BC:已有大规模应用,重点配合背面连接结构
锐创CCA焊带已在中国BC组件中大规模部署。新项目从背面电极布局出发,确定跨接形状、正负极隔离、局部成形及连接状态。涉及折弯或压扁的部位,以最终成形状态检查铜层和焊料层。
这一应用经验的价值,是把讨论直接推进到客户的连接结构和产线条件。
TOPCon:已有大量应用,把同径结果带入方案比较
650W级、0.24 mm同径焊带、3W功率差,是锐创TOPCon应用的具体参照。新项目将线数、间距、长度、成品外径与实际功率放在同一张对照表中,再比较每块焊带费用和连续生产结果。
汇流带:用可调整的宽厚和路径发挥材料优势
汇流带连接电池串并通向接线盒。选型围绕实际电流、路径长度、可用空间、折弯和端部连接展开。对于允许调整宽厚的部位,可通过截面设计达到电阻目标,再计算每米费用。
互连焊带与汇流带可以分阶段讨论,先从客户用量、成本和导入条件最清楚的一项开始。
六、从一张规格单开始,形成三项可执行结果
第一次联系,先提供现用焊带规格单,或电池技术+焊带尺寸。有现用报价、每块用量和串焊设备信息,一并发送;其他参数在讨论中补齐。
| 与锐创讨论的结果 | 采购与技术团队能决定什么 |
|---|---|
| 候选CCA焊带规格:尺寸、铜层、焊料及机械状态 | 哪种方案进入试样 |
| 每块/每GW采购比较:成品米重、用量和同口径报价 | 节省多少焊带费用 |
| 上机试样重点:串焊窗口、组件输出和生产记录 | 怎样确认适合自己的组件与产线 |
试样沿着清楚的路径推进:
| 环节 | 主要记录 | 输出 |
|---|---|---|
| 材料与串焊 | 尺寸、电阻、焊料、张力、受热曲线、焊点状态 | 可采用的焊带与串焊参数组合 |
| 组件与连续生产 | 功率、EL、接头表现、实际用量、良率与停机 | 功率差和实际采购费用对照 |
| BOM与后续供货 | 按项目安排可靠性/变更评价,锁定规格和交付要求 | 可用于后续采购的确认规格 |
组件材料变更的复测可按适用的IEC 61215、IEC 61730要求及IEC TS 62915框架安排,与客户现有质量体系衔接。2
先看每块能省多少,再用样品把功率和产线表现对齐。
常见问题
锐创铜包铝焊带已有实际量产应用吗?
已有。锐创CCA焊带已在中国BC组件中大规模部署,并在TOPCon组件中大量使用。新项目在这些应用基础上,匹配客户自己的尺寸、连接结构和串焊条件。
焊带费用可以节省多少?
已有客户项目实现了每块组件所替换焊带采购费用降低50%以上。项目报价按现用纯铜规格、对应CCA方案、成品米重和实际用量比较,互连焊带与汇流带分别列账。
同为0.24 mm,组件功率差多少?
所述650W级TOPCon应用中,锐创CCA方案相比纯铜方案仅低3W,按650W基准约0.46%。这组结果用于开展方案比较,客户自己的组件通过对应试样确定实际输出。
为什么每GW焊带费用仍约降低50%?
单块焊带费用按降低50%测算,功率取650W和647W;相同1GW输出容量下,计入组件数量差后,焊带费用降幅为49.8%。采购规模的比较始终使用相同替换范围。
现有串焊设备怎样安排试线?
从现有设备和焊接工艺开始,提供设备型号、焊料/助焊剂及现用焊带信息,重点对齐放线张力、定位、受热曲线和焊点状态。试线记录再确定参数调整及工装需求。
开始选型需要完整的技术资料吗?
先提供现用规格或电池技术与焊带尺寸即可。锐创与你明确候选规格、采购比较和试样重点,再补齐需要的技术参数。
让现用焊带,进入一张更有竞争力的采购表
从BC和TOPCon的实际应用出发,与锐创讨论适合你这款组件的CCA焊带。
联系锐创,比较我的焊带方案 · 查看铜铝复合光伏焊带 · 查看汇流带
锐创 RAYTRON|让材料为您创造更高价值。
Engineering Every Micron.
数据与技术来源
BC/TOPCon应用、0.24 mm焊带的3W功率差及已有项目焊带降本成果:锐创提供的客户应用信息。0.46%、每GW49.8%与几何关系由正文条件计算。
一般互联与试样方法:Fraunhofer ISE互联技术。材料变更复测:IEC TS 62915:2023。